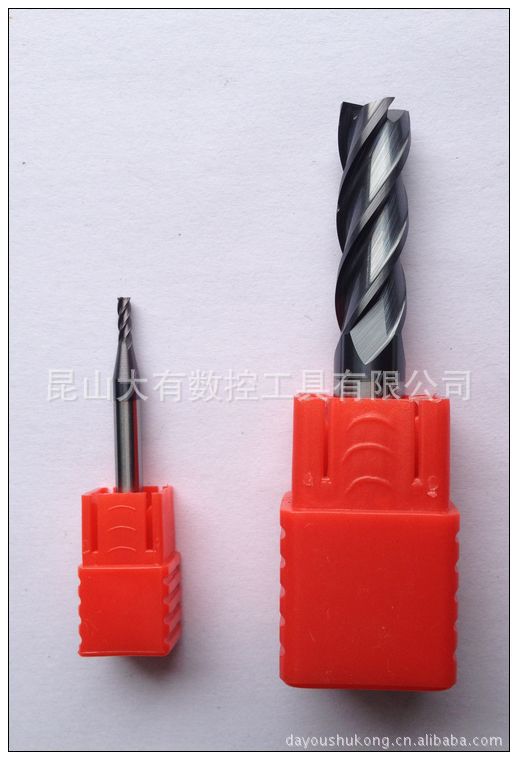
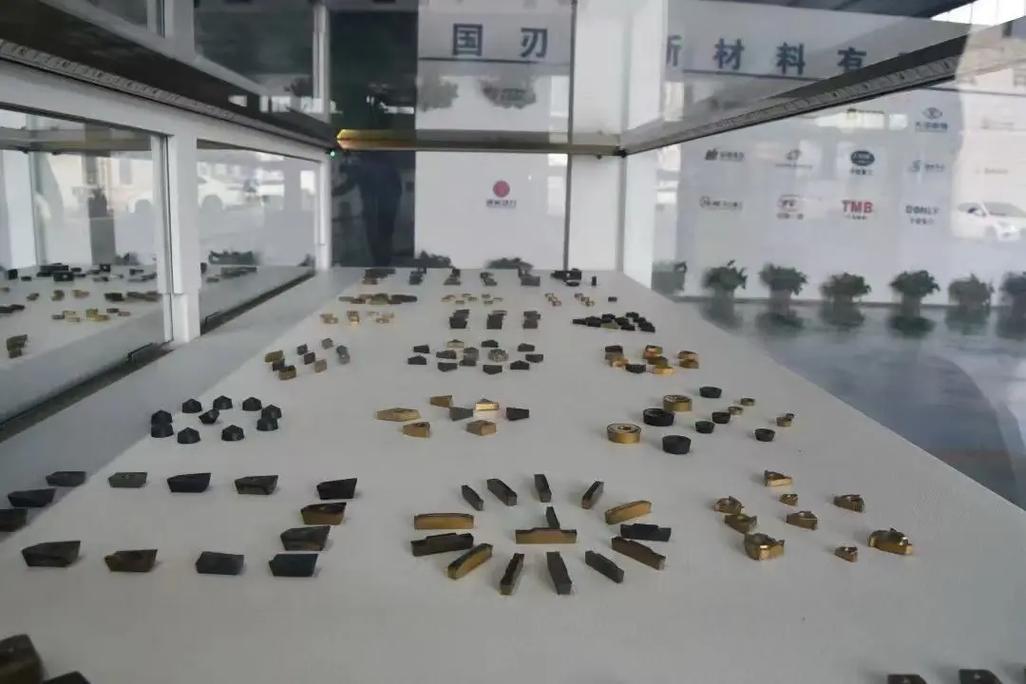
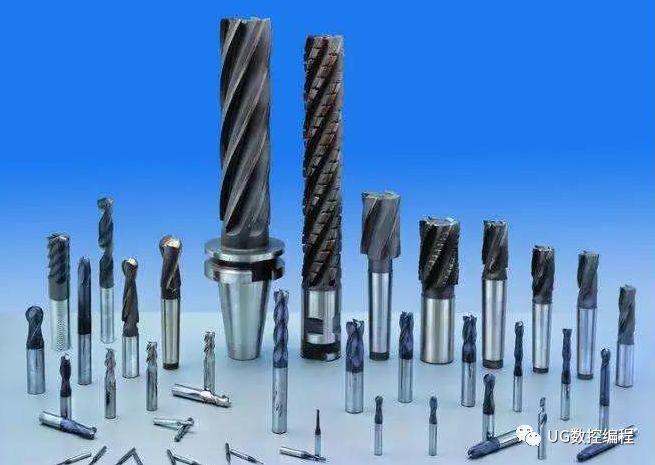
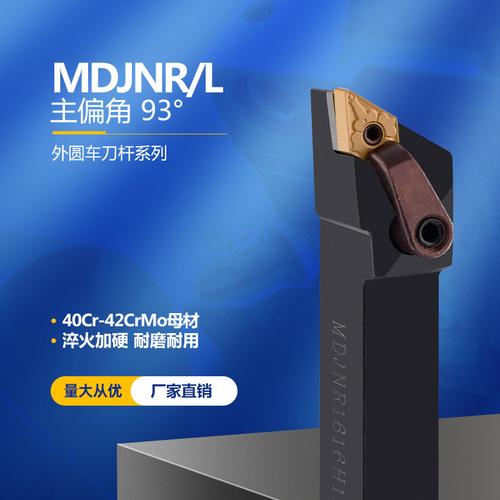
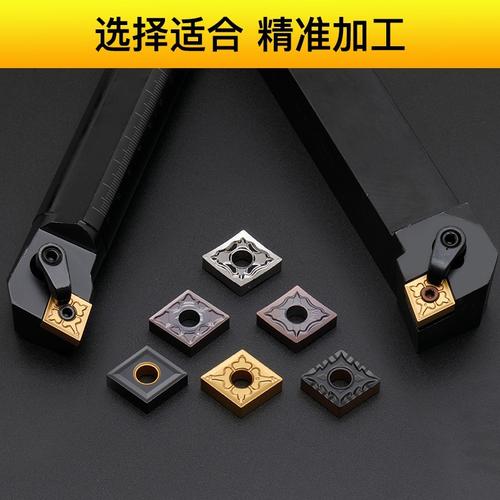
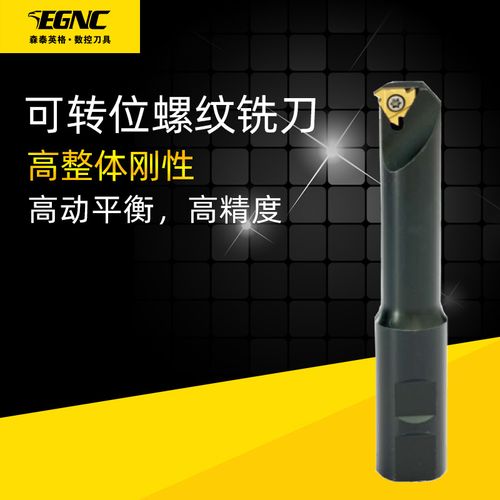
非标数控刀具全解析 钨钢铣刀、异形车刀与硬质合金加工方案
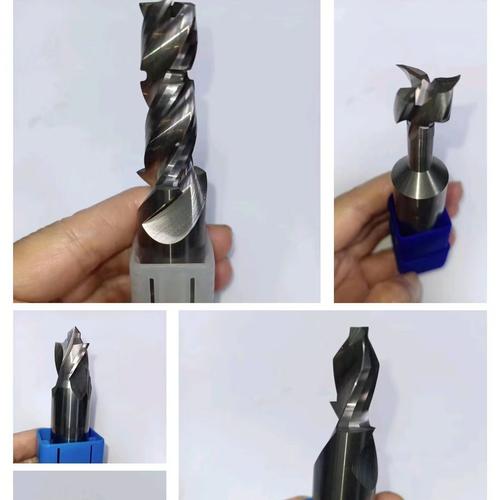
一、什么是非标数控刀具\n\n在标准刀具无法满足加工需求时,非标数控刀具成为精密制造的关键利器。非标刀具是完全按照客户图纸、工件材质、机床接口以及加工工艺量身定制的切削工具,广泛应用于航空航天、模具制造、汽车零部件、能源装备等领域中对公差、表面质量或几何形状有特殊要求的场合。非标定制范围极广,涵盖铣削、车削、钻孔、铰削、镗削等多种工艺。\n\n## 二、核心材料:钨钢与硬质合金的区别与联系\n\n很多人将“钨钢”与“硬质合金”混为一谈。实际关系是:硬质合金(Cemented Carbide)是以碳化钨(WC)粉末为硬质相,以钴(Co)或镍(Ni)等金属为粘结相,通过粉末冶金烧结而成的复合材料。而俗称的“钨钢”,正常情况下指的就是WC-Co类硬质合金。\n\n- 钨钢/硬质合金刀具:硬度可达HRA 89-93,耐磨性远超高速钢,适合高速切削。在非标工况下,还需通过调整钴含量、添加TaC/NbC/VC等晶粒抑制剂、采用超细或纳米晶粒来兼顾硬度与韧性。纳米级硬质合金非标刀具更可用于HRC60以上淬硬钢、钛合金及高温合金的高速切削。\n- 通用表现:硬质合金远超高速钢数倍的使用寿命,刀刃锋锐且可承受较大的切削力,这恰恰是加工中心、车铣复合机所理想的刀具材质。非标车刀有时采用金属陶瓷、CBN或PCD材料以适配特殊工况。\n\n材料牌号选择而非标刀本质——缺了与工况的合理对应就不会好用的:\n 基础工况(钢材普通铣削):选择亚微米普通牌号,晶粒度在0.5~0.8μm即可;\n 淬硬及钛、高温合金加工:中细晶粒配合针对性涂层及钝化。以硬度为核心的用途才选用超微晶粒。钛合金加工更要考虑低钴或不含钴材质可避免亲和扩散和抗粘。这些都属于非标前期设计的试验与推导阶段。\n\n## 三、非标硬质合金铣刀的类型与设计\n\n针对复杂型腔型面或因干涉无通用刀可用制的加工结构。中心有约锥角的异形铣刀及倒角、成型轮廓。标准整体硬质合金订做主涉及例如斜度刀轴向前角精切削的切削用材常根据粉末高钴材质来设定抗冲击部分工作寿命增长多倍至整硬铣有时不等于开粗可以复磨加工级总工艺留量图定。加工应用的铣刀如包括阶梯供重要面孔同步联结高效所复合的重型结构比如空调轴承不可缺槽位与沉孔转换钻孔挑钉之台**多层级定位式的弧槽铣合组合型面仿后的进给波可连续平稳与工序简化外又严配合定位要求属于特别加大范围另称谓的设计多螺旋带铣铰一体以螺旋角度取代另附倒棱功能满足交变载荷与容易跟随冷确保曲面吻合等等全部划放到刀具图纸来推近数据实物化再校与出。内冷型受深度提高带走温度及物理强制韧性避免急剧磨损提升寿命尤其卧式深为大型阀体至关重要)。加工后续通常还要专配高速风冷类型铣\
如若转载,请注明出处:http://www.dgjipin.com/product/3.html
更新时间:2026-10-29 10:11:26