数控车刀刀片CNMG120408详解 菱形硬质合金刀粒的内外圆加工应用
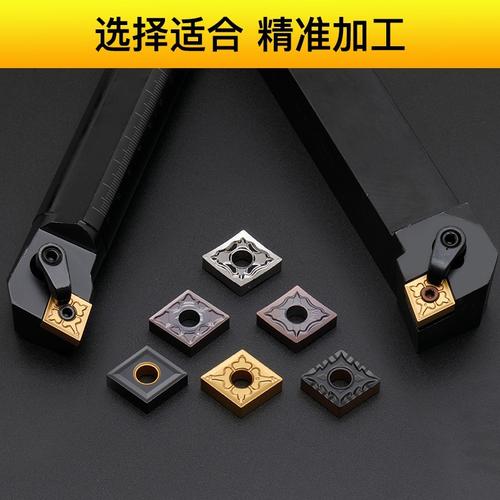
在数控车削加工中,刀片的选择直接决定了加工效率、表面质量和综合成本。CNMG120408是一款极为常见的菱形硬质合金车刀刀片,广泛应用于内孔与外圆车削。本文将围绕这一型号,解析其命名含义、结构特点、适用刀杆及实际加工中的选型要点。
一、型号编码解读
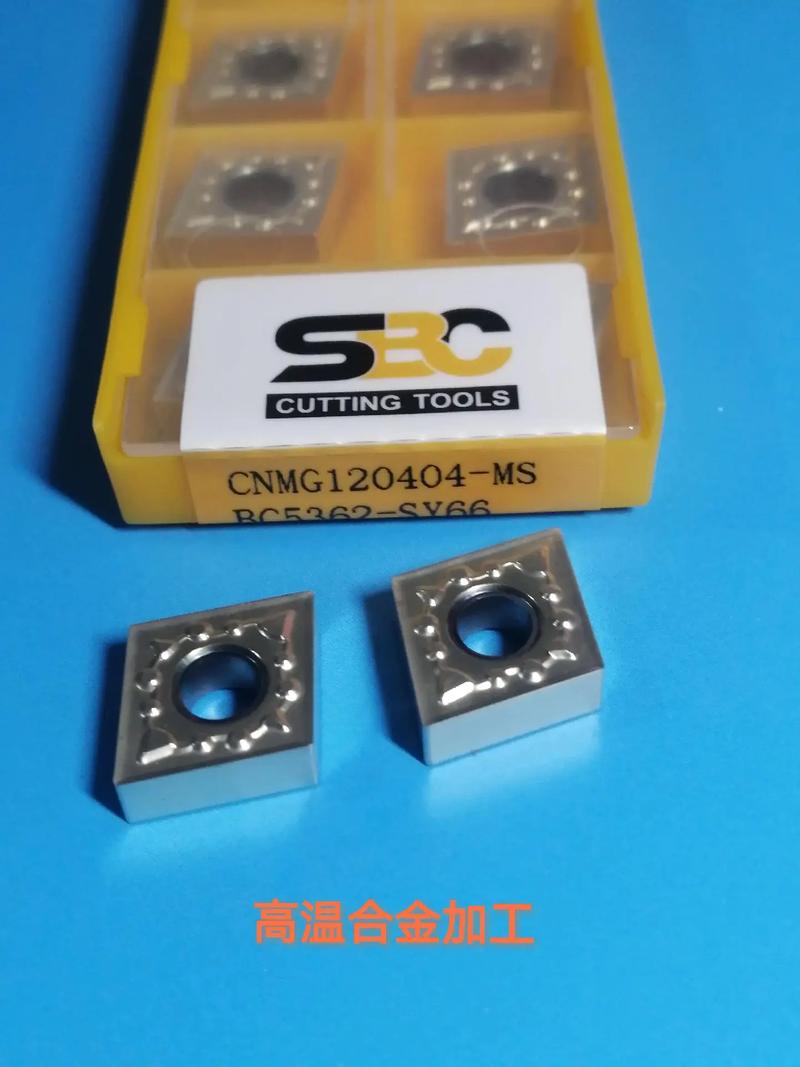
CNMG120408的每一位字母和数字都有明确含义:
- C:刀片形状为80°菱形(菱形顶角80度),兼具刀尖强度与加工灵活性;
- N:后角为0°(负前角刀片),需配合负前角刀杆使用,刀尖强度高,适合粗加工和半精加工;
- M:精度等级为M级,属于中等精度,兼顾经济性与通用性;
- G:断屑槽与夹紧型式为双面有断屑槽、中央带孔,通过螺钉压紧;
- 12:刀片刃口长度(内切圆直径)为12.7mm;
- 04:刀片厚度约为4.76mm;
- 08:刀尖圆弧半径为0.8mm,兼顾表面粗糙度与刀尖强度,是最常用的圆角规格之一。
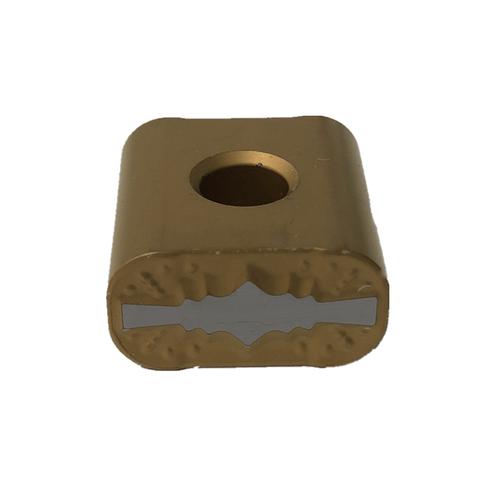
二、材质与性能——加硬钨钢刀粒
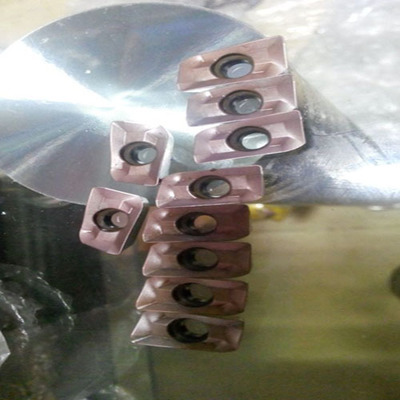
CNMG120408刀片通常采用加硬钨钢(硬质合金)材质,以碳化钨(WC)为硬质相、钴(Co)为粘结相,经粉末冶金压制烧结而成,表面可选PVD或CVD涂层。其典型性能包括:
- 高硬度与耐磨性:硬度可达HRA89~93,适合高速切削,刀片寿命长;
- 良好的红硬性:在600~1000℃切削温度下仍能保持切削性能,适合连续车削;
- 抗冲击性:通过基体与涂层的合理搭配,可兼顾粗加工时的抗崩刃能力。
实际选材时需根据被加工材料匹配牌号:加工钢件多用P类(如P25~P35),不锈钢用M类,铸铁用K类。
三、刀杆匹配与内外圆加工
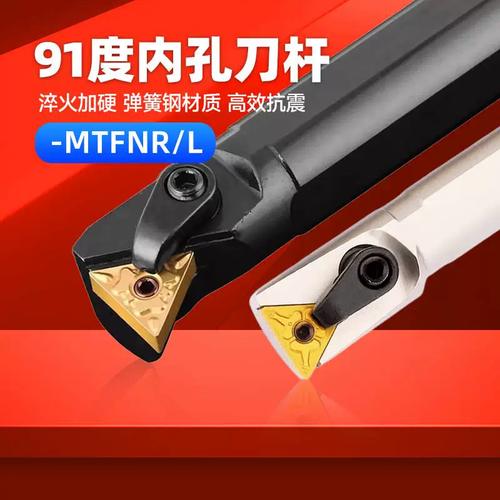
CNMG120408为负前角双面刀片,需搭配相应的负前角车刀杆使用。常见刀杆代码中,外圆车刀如MCLNR2525M12(25×25mm刀柄、配12号刀片),内孔车刀如S12M-SCLCR09等,具体取决于刀片尺寸与加工孔径。
用于外圆车削时,刀片的主偏角通常为95°,可实现端面与外圆的连续加工;用于内孔车削时,需选择足够刚性、悬伸尽可能短的镗刀杆,避免让刀与振动。刀尖圆弧R0.8在精加工中可获得较好的表面质量,但在小孔径或薄壁件内孔加工时,可考虑改用R0.4刀片以降低径向切削力。
四、切削参数参考
以常见45钢外圆车削为例,CNMG120408(P类涂层牌号)的参考参数为:切削速度vc约150~250m/min,进给量f约0.15~0.35mm/r,背吃刀量ap约1~4mm(粗加工可更大,受机床功率与工艺系统刚性限制)。内孔加工时应适当降低切削速度和进给量,并充分冷却排屑,防止切屑堵塞划伤已加工表面。
五、使用要点与常见问题
- 刀片安装需确保底面与刀杆刀槽贴合清洁,压紧螺钉扭矩适中,防止刀片移位或碎裂;
- 负前角刀片切削力较大,加工细长轴或薄壁内孔时应控制切削用量,必要时采用锋利刃口的正前角刀片替代;
- R0.8刀尖在仿形或台阶清角处会留下较大圆角残留,需根据图纸要求评估;
- 涂层刀片不宜重磨后再用,磨损后应及时转位或更换新刃,避免因磨损失效导致工件报废。
CNMG120408菱形硬质合金刀片凭借标准化尺寸、可靠的刀尖强度和广泛的刀具系统配套,是数控车削内外圆的常备选择。正确理解型号含义、匹配刀杆与材质牌号、合理设定切削参数,才能充分发挥其高效率、长寿命的加工优势。
如若转载,请注明出处:http://www.dgjipin.com/product/23.html
更新时间:2026-10-29 16:12:31