T2139刀杆产品参考信息全解析 数控刀具选型与应用指南
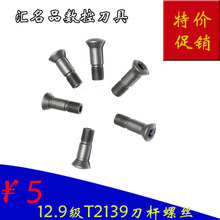
一、T2139刀杆概述
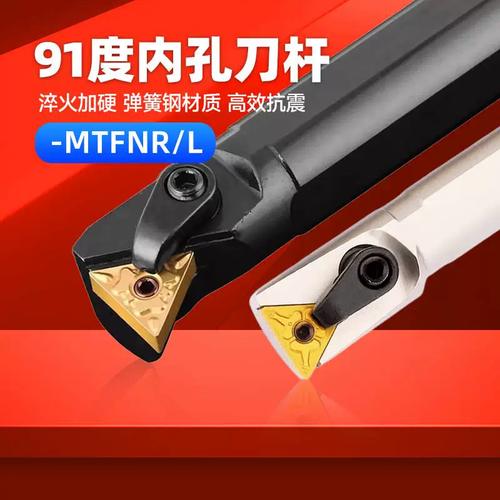
T2139刀杆是数控加工中常用的外圆车削刀杆系列之一,通常配合可转位硬质合金刀片使用,广泛应用于普通车床及数控车床的外圆、端面、仿形等车削工序。该系列刀杆采用优质合金钢材质,经调质处理和精密加工而成,具有刚性良好、定位精度高、换刀便捷等特点,是机械加工行业中较为常见的刀具附件之一。
二、常见规格与型号参考
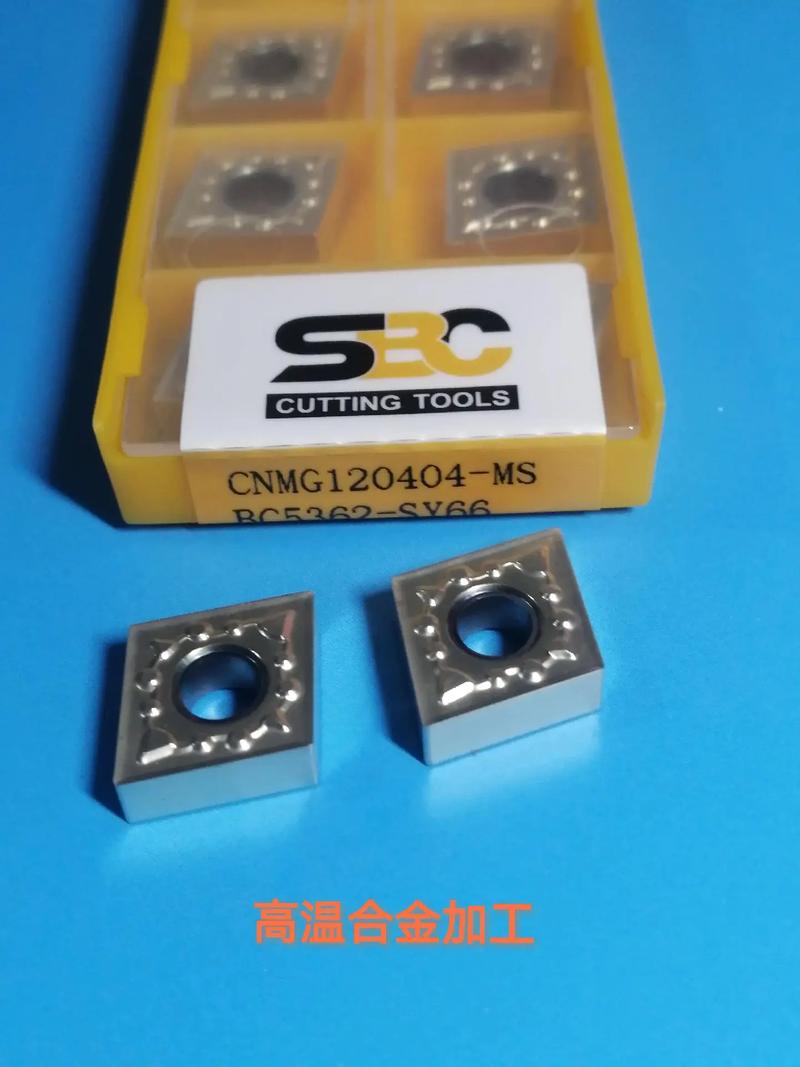
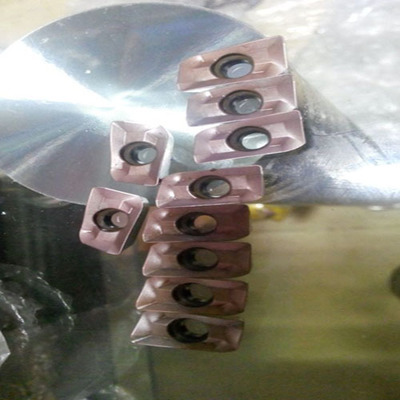
T2139刀杆因各刀具厂商命名体系不同,具体型号的后缀标注可能存在差异,但通常包含刀杆截面尺寸、刀片安装方式、刀片规格及切削方向等关键参数。选购时需重点关注轴径截面(如16mm×16mm、20mm×20mm、25mm×25mm等)、刀片夹紧方式(杠杆式、楔块式、螺钉压紧式)、对应的刀片型号(如TCMT、CCMT、WNMG等常见规格适配型号)以及刀尖圆弧半径等。
常见参考方向包括:
- 截面规格:16×16、20×20、25×25等方刀杆
- 加工类型:外圆车削、端面车削、仿形加工
- 刀片夹紧:杠杆压紧结构居多,便于快速换刀
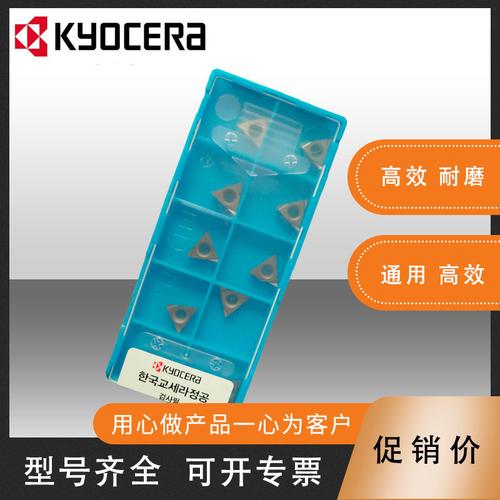
- 适用刀片:与T系(三角)或相关标准可转位刀片适配,具体以厂商技术手册为准
- 切削方向:外圆右切、左切、中立等可分型选用
以上参数为行业参考性指向,实际出厂标注以具体品牌刀具公司的样本或技术图纸为准。
三、适用加工场景与注意事项
- 粗加工与半精加工:T2139刀杆凭借较好刚性适合用于中等切削余量条件下的外圆粗车与半精车;若切深较大或机床刚性一般,应合理分配切削用量,避免振动和刀杆变形。
- 加工材料适配性:可搭配不同材质与涂层的刀片,适用于碳素钢、合金钢、不锈钢及部分难加工材料的车削。刀片牌号与槽型应根据具体加工材料选取以达到良好切削效果。
- 装夹与对中:使用前需规范安装,确保刀杆伸出长度尽量短,增强抗震性;刀尖高度应与工件中心线对齐,减少“让刀”与加工误差。
- 维护与传统维护:定期检查刀杆定位面与压紧部件的磨损情况;清洁安装槽,保证刀片定位重复精度和夹紧力,延长刀片与刀杆的使用寿命。
四、选型参考与市场趋势
选择T2139刀杆时,除参考基础规格参数外,还需结合实际设备情况关注具体尺寸和对刀空间。有时也会侧重看具体加工半径或附件标准切削形状的支持,避免盲选,产生不合理的人为使用反馈。一般来说先从截面方形规则入手;然后跟进校验该类型粗车里对多工件长时间过程的传导特性和抗侧向进刀力能力取较为可靠的一款为大面切可能合适些的选择基础主轴性能固定常规要求方式实行。有些时候会按照既定机械旋转操作作业班次变化模式补充同类刀杆确保关联适配。预期发展转向更有刚度和可更快捷集预可夹附件模块式的连接模块参与持续开发。基于需求区分作采购决策是可行有效原则之一进行通常资源配置与监控体系建设中的重要项。应从成熟的工程信息源中选择适当型号及其兼容合作于自产适配案例实施策略基础了解支持,只有以规范和实际操作结合起来考虑,才能构造稳健使用反馈,把工作选择要素汇总做到目标清晰控制下才可持续改良预期推广方向和构建更具便捷自洽切削技术。这就是此次主要重点的全方面的可用参考分析指导,愿参与者多方获得有效而落实科学的技能与实物信息联动可展开有效输出和按照合理管控和基于其发展协作产品数据维度选择出来较好地策划出来可执行选型参考措施标准就基本能为生产加工完善做好主动扎实基础的可靠落地项目规划即可分项展开注意操作了。(末处偏向叙述的罗列略常或有突兀,这仅仅是模板参考中加以样例而已)
如若转载,请注明出处:http://www.dgjipin.com/product/29.html
更新时间:2026-10-29 13:53:28