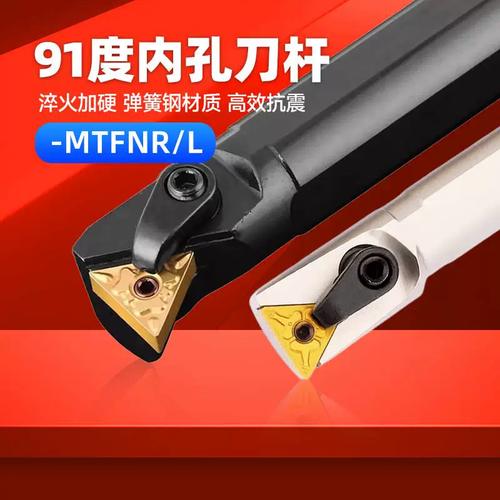
东麟93度主偏角复合式外圆刀杆MDJNR/L数控外圆车刀 厂家直销的高效加工之选
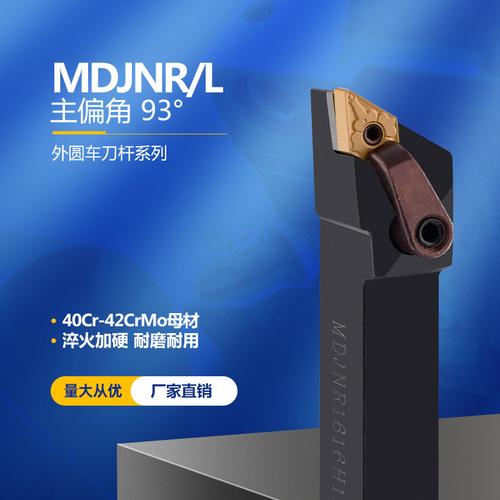
在数控车削加工领域,刀具的选择直接影响加工效率、表面质量和生产成本。东麟(Donglin)推出的93度主偏角复合式外圆刀杆MDJNR/L数控外圆车刀,凭借其优异的结构设计和稳定的切削性能,成为外圆车削加工中的实用之选。该产品采用厂家直销模式,为下游用户提供了更具性价比的采购渠道。
一、产品概述
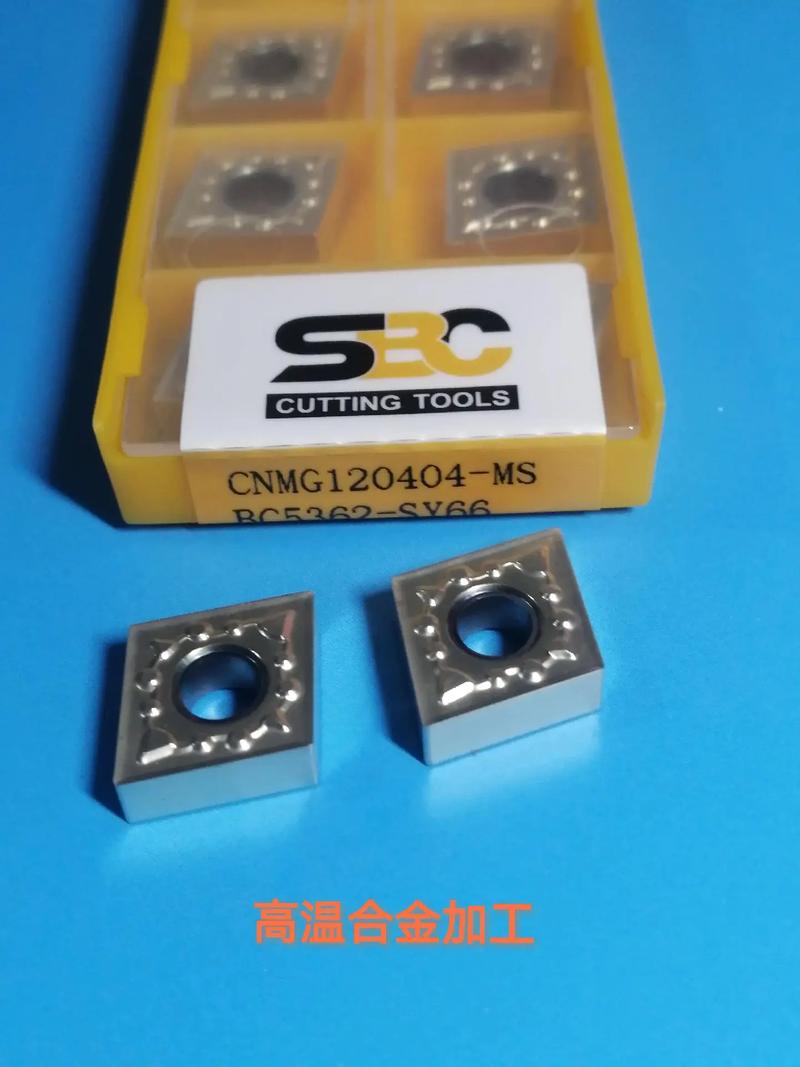
MDJNR/L属于经典的复合式外圆车刀杆系列,其中M表示夹紧方式为复合压紧(通常为杠杆压紧配合压板),D表示刀片形状为55度菱形刀片(DN型),J表示刀片后角为0度,N表示主偏角为93度,R/L则分别代表右切和左切刀杆。东麟该系列刀杆适用于安装DNMG、DNMA等55度菱形硬质合金刀片,可完成外圆车削、端面车削及仿形加工等多种工序。
二、93度主偏角的设计优势
93度主偏角是该刀杆的核心几何特征,相比常见的90度或95度主偏角,93度的设计兼顾了多方面性能:
- 加工适应性广:93度主偏角使刀具能够同时进行外圆和端面车削,尤其适合台阶轴类零件的加工,一把刀具可完成多道工序,减少换刀次数。
- 切削力分布合理:主偏角大于90度时,径向切削力相对减小,有利于细长轴等刚性较弱工件的加工,降低让刀和振动风险。
- 刀片利用率高:配合55度菱形刀片,93度主偏角使刀片多个切削刃可充分利用,降低单件加工的刀具成本。
- 排屑顺畅:复合式压紧结构配合合理的刀片槽型,切屑流向可控,减少切屑缠绕对加工表面的影响。
三、复合式夹紧结构的可靠性
MDJNR/L采用复合式夹紧方式,通过杠杆力将刀片牢固压紧于刀槽内,同时辅以压板结构增强稳定性。该设计的优点在于:刀片定位重复精度高,换刀后无需频繁对刀;夹紧力方向合理,高速切削时刀片不易松动;操作简便,配合标准扳手即可完成刀片更换,适合批量生产场景下的快速换刀需求。
四、刀杆材质与制造工艺
东麟MDJNR/L刀杆通常采用优质合金钢材料,经调质处理和精加工而成,刀杆悬伸部分的截面尺寸经过优化,在保证刚性的同时兼顾了加工可达性。刀片槽经精密磨削,确保刀片安装后的定位面贴合良好,减少切削过程中的微动磨损。表面处理工艺提升了刀杆的耐磨性和抗腐蚀能力,延长了刀杆的使用寿命。
五、适用场景与加工建议
该系列刀杆适用于数控车床、车削中心等设备,广泛用于汽车零部件、液压件、通用机械轴类零件的批量加工。使用建议如下:
- 根据工件材料和加工阶段选择合适槽型的DNMG刀片,粗加工可选强刃口槽型,精加工选锋利槽型。
- 93度主偏角下车削端面时,注意刀具中心高的调整,避免端面留中心凸台。
- 加工细长轴时适当减小径向切深,利用93度主偏角减小径向力的特点控制变形。
- 定期检查刀片槽定位面的清洁度,及时清理切屑和积屑瘤残留,保证夹紧精度。
六、厂家直销的采购优势
东麟刀具采用厂家直销模式,减少了中间流通环节,用户在采购MDJNR/L刀杆时可获得更直接的价格优势和供货保障。厂家直销还有利于技术支持的快速响应——用户可就刀杆选型、切削参数优化等问题直接与生产方沟通,获得针对性建议。对于有批量采购需求的企业,厂家直销模式在交期协调和规格定制方面也更具灵活性。
东麟93度主偏角复合式外圆刀杆MDJNR/L数控外圆车刀,以93度主偏角的工艺适应性、复合式夹紧的可靠性以及厂家直销的价格优势,为外圆车削加工提供了一个兼顾效率与成本的选择。在实际选用时,建议用户结合工件材料、机床条件和加工要求合理匹配刀片槽型与切削参数,充分发挥刀杆的结构潜力。
如若转载,请注明出处:http://www.dgjipin.com/product/24.html
更新时间:2026-10-29 07:23:36