91度三角数控刀杆内孔车刀镗孔刀车床S16Q/S20R/S25S/S32T数控刀具全解析
一、产品概述
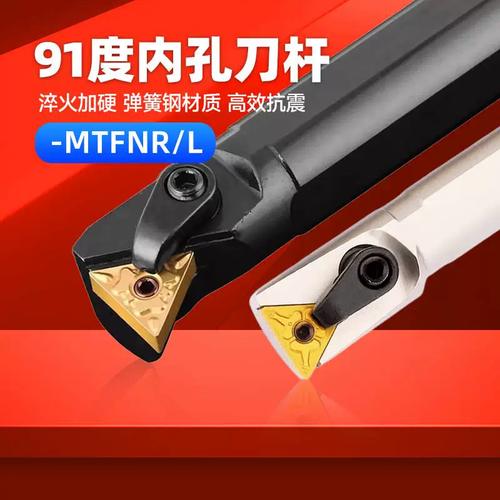
91度三角数控刀杆内孔车刀(镗孔刀)是数控车床上用于内孔加工的核心刀具之一,广泛应用于机械制造、模具加工、汽车零部件、航空航天等领域的精密内孔车削与镗孔工序。该系列刀具涵盖S16Q、S20R、S25S、S32T等多种杆径规格,适配不同孔径范围和加工工况需求。
二、型号解读
以“S16Q”为例:
- S:代表刀杆截面形状为方形(Square),也常见于内孔刀杆命名体系;
- 16:刀杆截面尺寸为16mm(方形边长);
- Q/R/S/T:代表刀杆长度及刚度等级,字母越靠后通常表示刀杆越长、悬伸越大,适用于更深的内孔加工。
| 型号 | 杆径(mm) | 适用最小孔径(参考) | 典型加工深度 |
|------|-----------|---------------------|-------------|
| S16Q | 16 | ≥20mm | 较浅内孔 |
| S20R | 20 | ≥25mm | 中等深度 |
| S25S | 25 | ≥32mm | 较深内孔 |
| S32T | 32 | ≥40mm | 深孔镗削 |
三、91度三角刀片的结构优势
91度三角刀片(常用如TPMT、TCMT等三角形刀片)是该类刀具的核心切削单元。其设计优势包括:
- 切入角合理:91度主偏角兼顾端面切削与内孔车削,排屑顺畅,切削力分布均匀;
- 三角刃口利用率高:三个切削刃可轮换使用,降低单件刀片成本;
- 刚度好:三角形刀片夹持稳定,抗冲击能力强,适合中等至重载内孔车削;
- 通用性强:可进行内孔车削、端面加工、内孔倒角及仿形加工。
四、刀杆设计特点
- 优质合金钢刀杆:经调质处理,具备良好的抗弯强度与抗震性能;
- 精密刀片座:保证刀片重复定位精度,换刀后无需频繁对刀;
- 内冷通道(部分型号):有效降低切削区温度,改善排屑,延长刀具寿命;
- 多种锁紧方式:螺钉压紧结构,操作简便,夹紧可靠。
五、应用场景与切削参数建议
该系列刀具适用于数控车床内孔粗加工、半精加工及精加工,常见加工材料包括碳钢、合金钢、不锈钢、铸铁及有色金属。
参考切削参数(以45#钢为例):
- 切削速度Vc:120~180 m/min
- 进给量f:0.1~0.25 mm/r
- 切削深度ap:0.5~2.0 mm(粗加工可适当加大)
实际参数需根据机床刚性、刀杆悬伸长度、材料硬度及冷却条件综合调整。刀杆悬伸应尽量短,一般不超过杆径的4倍,以保证加工稳定性。
六、选型建议
- 按孔径选杆径:刀杆直径应小于加工孔径,一般建议杆径为孔径的60%~70%;
- 按孔深选长度等级:浅孔选Q/R,深孔选S/T,并注意悬伸过大时降低切削参数;
- 按材料选刀片牌号与槽型:钢件选用耐磨性与韧性兼顾的涂层牌号,不锈钢选用抗粘结涂层,铸铁选用非涂层或厚涂层牌号;
- 关注刀片夹持方式与接口兼容性:确保与现有刀柄系统、机床刀塔匹配。
七、使用与维护注意事项
- 安装前清洁刀片座与刀片接触面,确保无切屑残留;
- 定期检查锁紧螺钉扭矩,防止加工中刀片松动;
- 合理使用切削液,内孔加工排屑困难时应加大冷却压力;
- 刀片磨损后及时转位或更换,避免过度磨损导致刀杆损伤;
- 刀杆使用后应涂防锈油存放,避免磕碰变形。
八、
91度三角数控刀杆内孔车刀凭借其合理的几何角度、稳定的夹持结构和丰富的规格体系(S16Q/S20R/S25S/S32T),已成为数控内孔加工领域的高效解决方案。科学选型、规范使用与合理维护,可显著提升内孔加工质量与刀具综合效益,为精密制造提供可靠保障。
如若转载,请注明出处:http://www.dgjipin.com/product/38.html
更新时间:2026-10-29 20:04:21