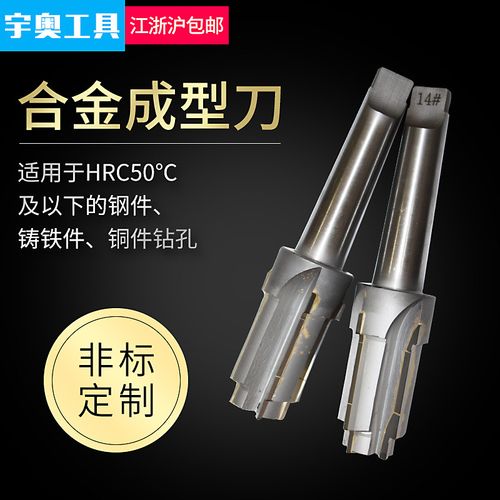
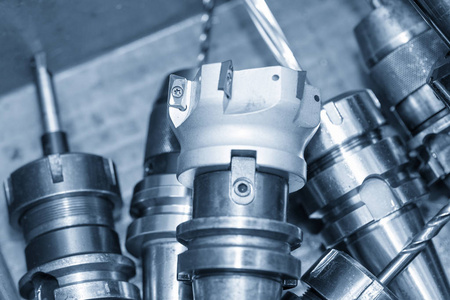
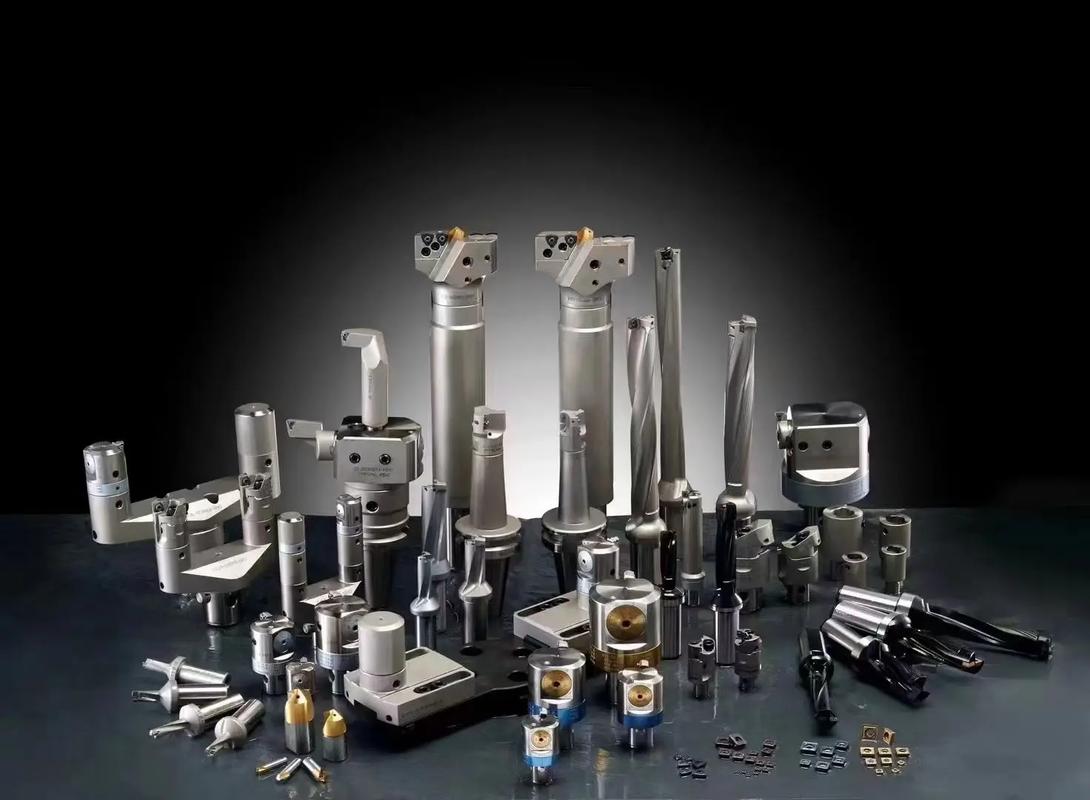
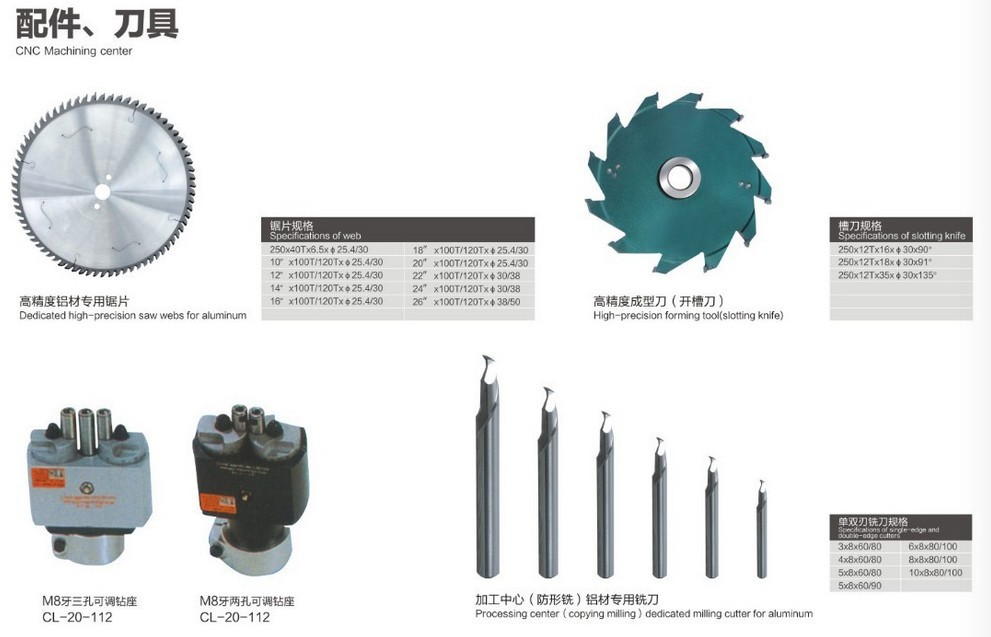
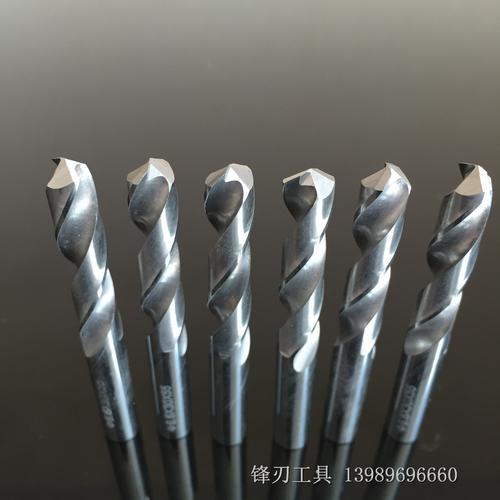
超硬整体硬质合金直柄钻头 YG6X 非标钻咀 数控刀具中的精密加工利器
引言
在现代精密制造领域,数控刀具的性能直接决定了加工效率与工件质量。超硬整体硬质合金直柄钻头,尤其是采用 YG6X 材质打造的非标钻咀,凭借优异的硬度、耐磨性和尺寸稳定性,成为数控加工中不可或缺的精密工具。本文将围绕该产品的材料特性、结构优势、非标定制价值及典型应用展开分析。
一、YG6X 硬质合金的材料优势
YG6X 属于细晶粒钨钴类硬质合金,钴含量约为 6%,晶粒度较普通 YG6 更细。其核心特性包括:
- 高硬度与高耐磨性:细晶粒结构显著提升硬度和耐磨性,适合高速切削和长期连续加工。
- 良好的抗弯强度:在保持高硬度的同时具备足够的韧性,降低钻削过程中的崩刃风险。
- 优异的热稳定性:在数控高速钻削产生的高温环境下,仍能保持切削刃的锋利度和尺寸精度。
- 化学稳定性好:对多种工件材料(如不锈钢、合金钢、铸铁等)具有良好的化学惰性,减少粘刀和积屑瘤。
二、整体硬质合金直柄钻头的结构特点
整体硬质合金结构意味着钻头从柄部到钻尖为同一块合金材料一体成型,相较焊接式或高速钢钻头具有明显优势:
- 刚性高、跳动小:整体结构消除焊接界面,刚性好,径向跳动量小,适合高精度孔加工。
- 直柄设计便于装夹:直柄结构适配数控刀柄(如液压刀柄、热缩刀柄、弹簧夹头),装夹重复定位精度高。
- 排屑顺畅:优化螺旋槽设计,配合内冷或外冷方式,有效排出切屑,减少堵屑导致的断刀。
- 寿命长:硬质合金基体配合涂层(如 TiAlN、AlCrN 等),可显著延长刀具使用寿命。
三、非标钻咀的定制价值
标准钻头难以覆盖所有加工需求,非标钻咀正是针对特殊工况的解决方案。常见非标定制方向包括:
- 特殊直径与长径比:如微径钻(Φ0.1mm 以下)或深孔钻(长径比 10 倍以上)。
- 特殊钻尖角度与形状:如 90°、120°、140° 定心尖,或阶梯钻、平底钻等复合刃型。
- 特殊槽型与冷却方式:针对难加工材料设计专用排屑槽和内冷孔布局。
- 特殊公差与表面处理:满足高精度孔公差要求,或增加特殊涂层以应对粘性材料。
非标定制使 YG6X 直柄钻头能够精准匹配特定零件、特定材料的加工工艺,提升一次加工合格率。
四、在数控加工中的典型应用
该类型数控刀具广泛应用于以下场景:
- 精密模具加工:模具镶件、顶针孔、冷却水道等小孔加工。
- 航空航天零部件:不锈钢、钛合金、高温合金等难加工材料的小孔钻削。
- 汽车零部件制造:喷油嘴、阀体、液压件等精密孔加工。
- 电子与医疗行业:微型零件上的微孔、深孔加工,要求高精度与低毛刺。
五、选用与使用建议
- 根据工件材料选择涂层与刃型:不锈钢宜选用 AlCrN 涂层及锋利刃口;铸铁可选用 TiAlN 涂层。
- 严格控制切削参数:结合机床刚性、刀柄类型和冷却条件,合理设定转速与进给。
- 保证装夹精度:优先选用高精度刀柄,减小径向跳动,避免孔径超差和刀具早期磨损。
- 重视冷却与排屑:深孔加工建议采用内冷钻头,并配合高压冷却系统。
##
超硬整体硬质合金直柄钻头(YG6X)与非标钻咀的结合,体现了数控刀具向高精度、高效率和定制化方向发展的趋势。合理选型与规范使用,可充分发挥其性能优势,为精密制造提供可靠保障。
如若转载,请注明出处:http://www.dgjipin.com/product/37.html
更新时间:2026-10-29 13:30:04