杰成通达数控刀片LNMX191940全面解析 性能特点与典型应用
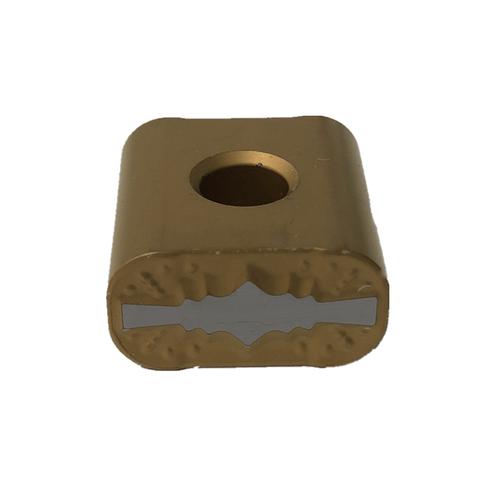
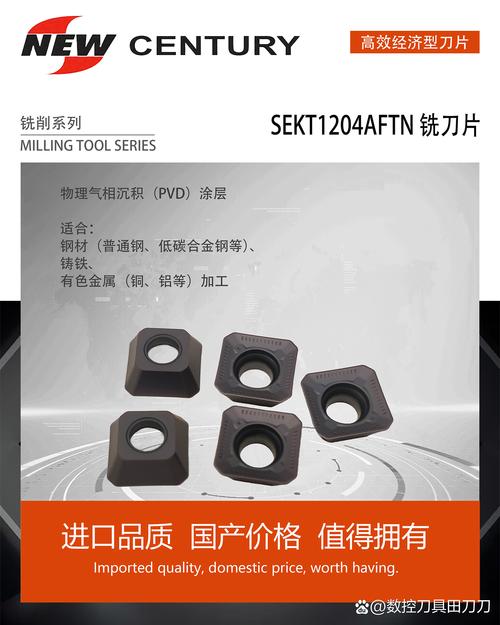
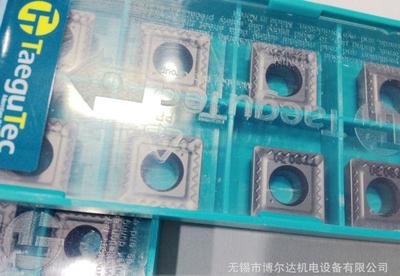
产品概述\n杰成通达数控刀片LNMX191940是一款专为重型粗加工和苛刻工况设计的硬质合金可转位刀片。型号中的“LNMX”代表其特定的刀片形状与后角组合(通常为负前角、菱形80°刀尖角),“191940”则对应刀片尺寸规格:19mm切削刃长度、19mm刀片总宽、40°刀尖角及一定厚度的中断槽型设计。该刀片常配合专用刀杆(如MFS系列或相应面铣/侧铣刀盘)使用,广泛应用于铸铁、锻钢及高温合金的粗铣加工。\n\n## 材料与涂层技术\n- 基体材料:采用超细颗粒硬质合金基体,兼具高硬度和优异抗冲击韧性,有效抑制粗加工中的崩刃倾向。\n- 涂层工艺:应用先进PVD与CVD复合涂层工艺(如TiAlN、AlCrN多元涂层覆盖)。表面涂层耐高温氧化性能突出,在干式或微量润滑加工中可耐受800~1000℃切削温度,显著延长刀片寿命。\n- 后处理:经刃口钝化与表面抛光处理,确保切削力平稳,减少积屑瘤产生。\n\n## 几何结构与断屑设计\n- 刀尖角40°:兼顾切入强度与锋利度,适合仿形铣削与斜面加工。\n- 大前角槽型:开放型断屑槽设计增大容屑空间,促进切屑卷曲并顺畅排出,避免在深腔或阶梯面铣削中堵屑。\n- 厚刀体与加强刃口:20°后角设计配合加厚切片,抗弯强度高,可承受每齿进给0.2mm以上的大切深粗铣负荷。\n\n## 性能优势\n1. 重载加工效率高:大切深(可达5-8mm)和大进给能力使单次走刀去除率高,减少走刀次数。\n2. 稳定性出色:负前角设计分布负荷均匀,在机床刚性较好条件下加工振动显著减小,表面粗糙度优于一般粗加工刀片。\n3. 通用性强:可选不同槽型牌号覆盖钢件、不锈钢、铸铁需求。同款异形槽型兼容粗铣、半精铣;正角斜刃口可选刨削应用。\n4. 换刀经济性:双面六个有效切削刃,单刃成本优势显著。锁紧方式稳定,刀具重复定位精度可达 ±0.02mm。\n5. 涂层性价比: 在一些原装进口品牌(LNMT/NMX对应型号)对标应用中,杰成通达LNMX191940在低碳钢锻件加工中单刃寿命约为对标样本85%~105%,交货周期更短。\n\n## 典型加工案例及最佳实践\n- 工件材料: 球墨铸铁 QT500-7(旋风铣齿轮)
冲压模具滑块调整 –经过刀料批次抽样检验一致性与每次每刀切擦性能.
常用切削规范推荐:粗铣主切削线速约 120~180 m/min。
不良切削搭配 要点不推荐持续承受70%以上急剧径向超时效}
以上各项数字供适用参考,需依据机床磨损实验余变校正 -以确保你端信息可靠落实到杰成通达数控刀片LNMX191940数控刀具的方案全程。实践中如果运用科学适用切削中使得性能和刀刃稳定贯穿完整。希望可以协助到你对接加工程序的统筹安排和专业判断过程。
}
如若转载,请注明出处:http://www.dgjipin.com/product/39.html
更新时间:2026-10-29 00:29:23