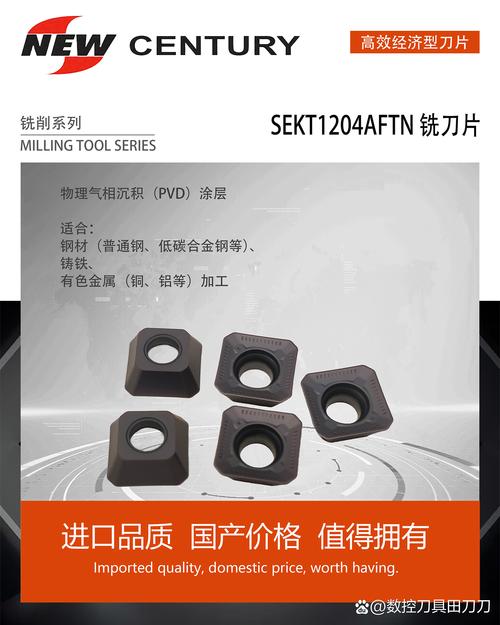
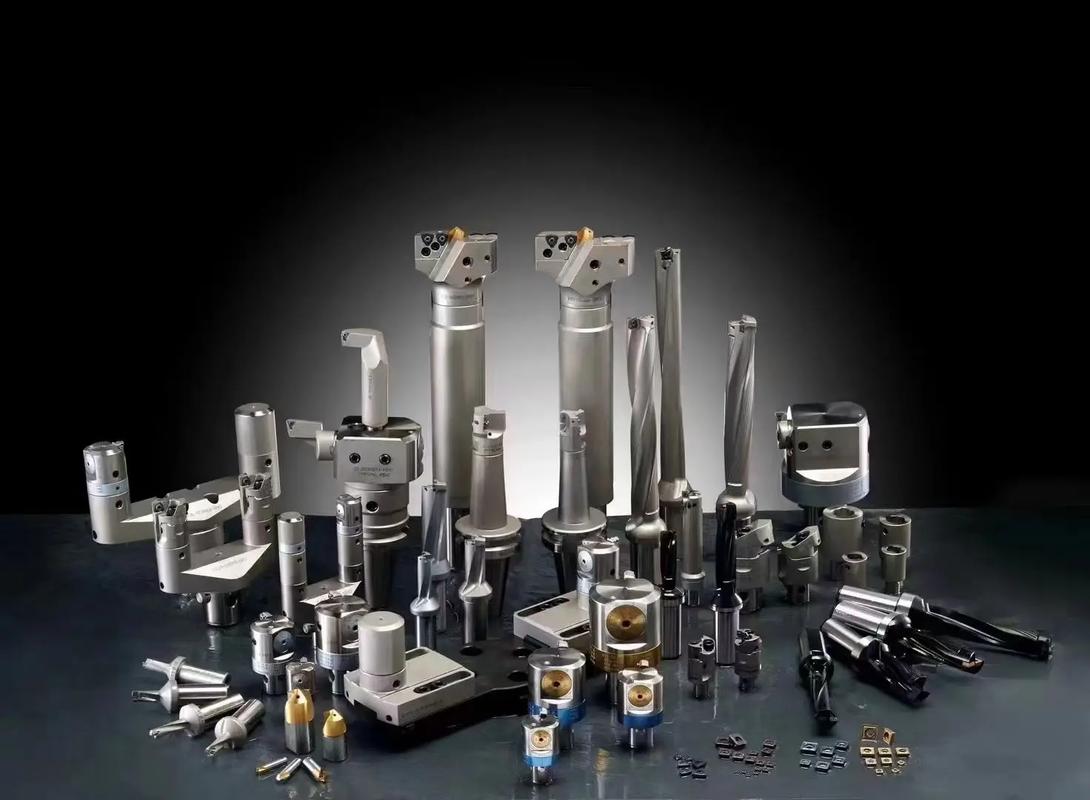
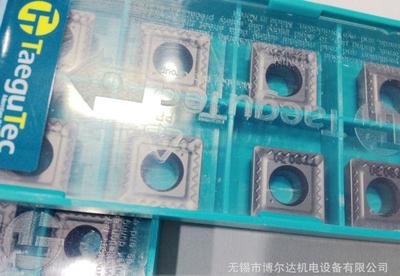
Harldstone VBMT110304/08-HQ-HS8125数控车刀片 钢件精加工的菱形利器
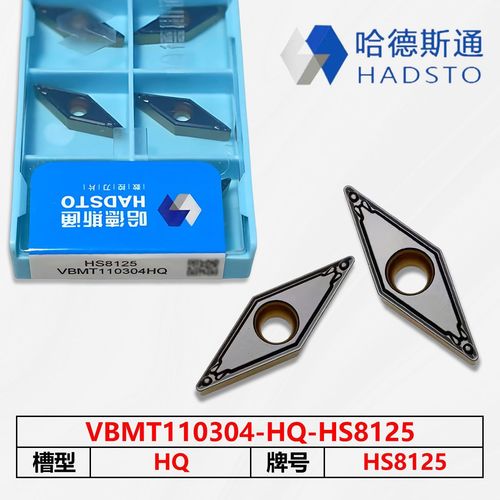
在数控车削加工中,刀片的选型直接决定了加工效率、表面质量与综合成本。面对钢件车削对断屑、耐磨性与刃口强度的多重考验,Harldstone(哈德斯通)推出的VBMT110304/08-HQ-HS8125菱形车刀粒,凭借针对钢件优化的材质与槽型设计,成为精加工与半精加工场景中的务实之选。
一、产品定位:钢件专用的精加工刀片
VBMT刀片属于35°菱形车刀片,具有两条短切削刃,适合进行仿形车削、端面车削及内孔车削,尤其在小切削深度、高精度要求的工况下表现突出。HQ槽型与HS8125牌号的組合,明确指向钢件(特别是碳钢与合金钢)的车削应用,兼顾良好的断屑性能与刃口稳定性。
二、几何特征:110304与08-HQ的细微差异
“VBMT110304”与“VBMT08-HQ”代表两种尺寸规格:11°前角、0.4mm刀尖圆弧的标准规格(110304)适用于精加工与微调切削;而08规格(刀尖圆弧0.2mm或刃宽0.0接近,适配小切深场景)则在小切削深度下进一步降低径向切削力,减少让刀与振动。两部分均带HQ精加工槽型——窄而锋利的槽底设计与多元断屑棱线结合,可在0.05–0.15mm/r范围内的各典型进给中实现可靠断屑。
三、HS8125牌号解析:梯度结构对钢件的顺向匹配
HS8125属P类硬质合金基体,常用M-TiN表层细晶涂层,硬度——耐磨性与韧性的设计准点偏向于中高速车削钢材的实际需求:
- 基体制备经行细晶粒控制,显著抑制在使用相同工作特征下的微崩碎片概率;对抗HB180~300(30HRC级)工业钢件的柔和磨挟状态精准,磨中逐渐寿命/耐久策略可行判定极优;适应性取重点作用于轮廓面内维持廓形的连续描照工作;边缘固定成特性把打磨研磨后侧面特征控制在磨轮前轨道免贴痕侧高刚精度要求控制产品常规再采值约束来强制衡承衔探的匹配方式内;
如若转载,请注明出处:http://www.dgjipin.com/product/50.html
更新时间:2026-10-29 02:48:50